Nachrichten

Sauberkeitsprüfung nach ISO 16232: was sie misst und wie sie validiert wird

6 min lesen

Die ISO 16232 ist die internationale Norm für die technische Sauberkeit von Bauteilen und Systemen von Straßenfahrzeugen. Sie legt fest, wie die auf einem Bauteil verbliebenen Partikel extrahiert (durch Druckspülen, Ultraschall oder Schütteln), auf einem Analysefilter gesammelt, nach Masse, Größe, Anzahl und Art analysiert und so dokumentiert werden, dass Lieferant und Fahrzeughersteller die Ergebnisse vergleichen können. Sauberkeitsgrenzwerte legt sie nicht fest: Diese ergeben sich aus der Spezifikation des jeweiligen Kunden.

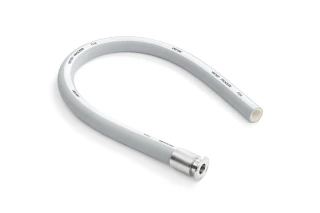
Bei Venair verstehen wir die Bedeutung der Einhaltung umfassender Reinigungsstandards für unsere Schläuche. Selbst das kleinste Schmutzpartikel kann erhebliche Schäden an Komponenten und Systemen verursachen und möglicherweise zu Verstopfungen führen. Aus diesem Grund stellen unsere Qualitätsingenieure Dokumentationen bereit und führen regelmäßige Tests durch, um den strengsten Richtlinien und Kundenanforderungen in Bezug auf Sauberkeit gerecht zu werden.

ISO 16232 Reinigungskontrollen

Venair empfiehlt die konsistente Verwendung von ISO 16232, da es sich um den neuesten internationalen Standard für Komponentenverschmutzung handelt. Diese Norm legt strenge Anforderungen für die Anwendung und Dokumentation von Methoden zur Bestimmung von Partikelverschmutzungen in funktional relevanten Komponenten und Systemen (Reinheitsinspektion) von Straßenfahrzeugen fest.

quality control iso16232

Das Ziel der Norm ist es, die informationsqualität und Vergleichbarkeit von Prüfergebnissen zu verbessern. Sie standardisiert auch den Ausdruck von Reinheitsspezifikationen und Prüfergebnissen innerhalb der Qualitätskette der Automobilindustrie.

Die Reinheitsinspektion, die wir gemäß der Norm durchführen, bildet die Grundlage für die technische Sauberkeitsbewertung, die in Szenarien wie folgt durchgeführt wird:

Erstinspektion und Bewertung

Inspektion von eingehenden und ausgehenden Komponenten

Qualitätskontrolle oder Überwachung von mit Reinigung verbundenen Fertigungsprozessen

Bewertung und Inspektion von eingehenden und ausgehenden Komponenten

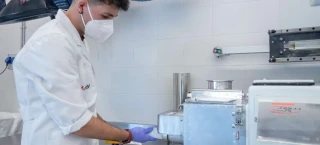
Im Wesentlichen bestehen die von uns durchgeführten Reinheitstests für Schläuche darin, 90 % oder mehr der Restverschmutzung aus dem Inneren des Schlauchs zu extrahieren und auf einen Filterfleck zur Analyse zu übertragen.

Während der Analyse können wir folgende Tests durchführen:

  • Gravimetrisch (Massenverschmutzung)
  • Maximale Partikelgröße
  • Partikelzählung und -verteilung
  • Partikelidentifikation
  • Gravimetrisch
Die vier Analysen einer Sauberkeitsprüfung nach ISO 16232
AnalyseWas sie misstWie sie durchgeführt wird
GravimetrischDie Gesamtmasse des Rückstands, in mg pro Bauteil oder pro benetzter Oberfläche bzw. benetztem VolumenWägung des Analysefilters vor und nach der Filtration
Maximale PartikelgrößeDas größte Partikel, gemessen an seiner längsten AusdehnungLichtmikroskop; der Grenzwert wird mit dem Kunden vereinbart
Anzahl und VerteilungWie viele Partikel in jeder Größenklasse liegen, von 5 µm bis über 1.000 µm (CCC)Automatisiertes Lichtmikroskop
IdentifikationUm welche Partikel es sich handelt (metallisch glänzend, nichtmetallisch oder Fasern) und ihre ZusammensetzungLichtmikroskop; REM/EDX, wenn es auf das Material ankommt

Gravimetrische Analyse

Die vom Bauteil extrahierten Partikel werden auf einem zuvor getrockneten und gewogenen Analysefilter gesammelt. Nach der Filtration wird der Filter erneut getrocknet und gewogen: Die Differenz ist die Masse des Rückstands, angegeben in Milligramm pro Bauteil oder pro Einheit benetzter Oberfläche bzw. benetzten Volumens. Das ist ein schneller Gesamtwert, sagt aber nichts über die Größe der Partikel aus.

Maximale Partikelgröße

Der Analysefilter wird unter dem Lichtmikroskop untersucht, um das größte Partikel zu finden, gemessen an seiner längsten Ausdehnung. Viele Sauberkeitsspezifikationen legen eine maximal zulässige Partikelgröße fest, weil schon ein einziges großes Partikel ein Ventil, eine Düse oder einen engen Kanal blockieren kann. Diesen Grenzwert legt nicht die ISO 16232 fest: Er wird mit dem Kunden vereinbart.

Partikelanzahl und Größenverteilung

Die Partikel auf dem Filter werden gezählt und in Größenklassen von 5 µm bis über 1.000 µm eingeteilt, meist mit einem automatisierten Lichtmikroskop. Die Anzahl der Partikel je Klasse lässt sich als Component Cleanliness Code (CCC) ausdrücken – die in der ISO 16232 definierte Schreibweise, damit Lieferant und Kunde dasselbe Ergebnis lesen.

Partikelidentifikation

Die Partikelidentifikation zeigt, um welche Partikel es sich handelt, und hilft so, ihre Herkunft zu ermitteln. Unter dem Lichtmikroskop werden sie in metallisch glänzende Partikel, nichtmetallische Partikel und Fasern eingeteilt; kommt es auf das Material an, liefert die Rasterelektronenmikroskopie mit energiedispersiver Röntgenanalyse (REM/EDX) ihre elementare Zusammensetzung.

Qualitätskontrolle

Es wurden kumulative Tests durchgeführt, um das Verhalten des Endprodukts unter Dampfzirkulation ohne andere Mittel zu verstehen, wodurch SIP-Prozesse simuliert werden, wie sie in den Lebensmittel- und Pharmaindustrien verwendet werden. Venair verfügt über verfeinerte Testgeräte für diese Tests, die im Laufe der Zeit optimiert wurden, um schnellere Tests durchzuführen.

quality iso16232

Verfahren:

  1. Führen Sie einen Wasserdrucktest bei 10 bar für 30 Minuten durch.
  2. Zyklus mit interner Dampfzirkulation*.
  3. Nach einem Zyklus das Rohr mit Wasserkreislauf abkühlen und 30 Minuten ruhen lassen (Schlauchstabilisierung).
  4. Visuelle Inspektion des Schlauchs.
  5. Entlüften und neuer Zyklus.
  • Nach jeweils 20 Stunden eine Retentionstest durchführen, um die Funktionalität des Schlauchs zu gewährleisten.
  • Zyklus durchführen, bis der Schlauch ausfällt.

Darüber hinaus simulieren wir CIP (Heißwasser) mit Venair-Schläuchen, um das Verhalten der Heißwasserzirkulation ohne andere Mittel zu verstehen.

cip iso16232

Verfahren:

  1. Führen Sie einen Wasserdrucktest bei 3 bar für 30 Minuten durch.
  2. Zyklus für 2 Stunden mit interner Wasserzirkulation bei 2 bar und 85°C.
  3. Nach dem Zyklus den Schlauch von der Testbank entfernen und 1 Stunde auf Raumtemperatur abkühlen lassen (Schlauchstabilisierung).
  4. Visuelle Inspektion des Schlauchs.
  5. Neuer Zyklus.
  • Nach jeweils 10 Stunden Wartungstests durchführen, um die Funktionalität des Schlauchs zu gewährleisten.
  • Zyklus durchführen, bis der Schlauch ausfällt.
  •  

Durch diese Tests stellen wir die Einhaltung sicher, bieten maximale Qualität und garantieren die besten Ratschläge und Anwendungsverfahren, um die Lebensdauer des Schlauchs zu maximieren. Die von uns bereitgestellten Reinigungsdokumente enthalten Informationen zur Schlauchqualität und Empfehlungen. Sie definieren jedoch keine Reinheitsgrenzwerte für spezifische Komponenten oder Systeme. Der erforderliche Reinheitsgrad für eine spezifische Komponente oder ein spezifisches System hängt von mehreren sehr individuellen Faktoren ab.

Reinigungsspezifikationen sollten nur von Spezialisten festgelegt werden, die nicht nur die betreffende Komponente, sondern auch das System, in das sie integriert ist, die anschließenden Verwendungsbedingungen, technisch machbare Praktiken und mögliche Konsequenzen für Fertigungsprozesse und die Lieferkette verstehen.

Bei Venair führen wir verschiedene Tests durch.

Aus technischer Sicht ist ISO 18413 (Hydraulikflüssigkeitsenergie - Komponentensauberkeit - Inspektionsdokument und Prinzipien im Zusammenhang mit der Kontaminantenextraktion und -analyse sowie Datenberichterstattung) der richtige Ansatz zur Bestimmung von Partikeln in einer hydraulischen Komponente und wird in der Branche weit verbreitet verwendet.

Darüber hinaus ist ISO 4405, die sich mit der Kontamination der hydraulischen Flüssigkeit anstelle von Komponenten befasst, eine weitere Reinigungsnorm, der wir entsprechen und regelmäßig gegenüber prüfen.

Verwandte Seiten

Alle